


Kod QR

O nas
Produkty
Skontaktuj się z nami


Faks
+86-579-87223657

E-mail

Adres
Wangda Road, Ziyang Street, hrabstwo Wuyi, miasto Jinhua, prowincja Zhejiang, Chiny


|
Wymiar oceny / element |
Szczegółowe parametry techniczne i dostarczona wartość |
|
Przemysł |
Produkcja półprzewodników, opakowania mikroelektroniki, komunikacja optyczna, ceramika techniczna (hermetyczne pole uszczelniające GTMS/CTMS) |
|
Proces |
GTMS/CTMS Szkło/ceramika-metal Hermetyczne uszczelnienie Spiekanie w wysokiej temperaturze, CTE Precyzyjne dopasowanie termiczne |
|
Rozwiązanie |
Specjalna grafitowa płytka mocująca o bardzo dużej gęstości z mikrootworami (powierzchnia pojedynczej płytki < 0,01㎡, ułożony w prawie 1500 mikrootworów; cały zestaw zawiera prawie 10 000 mikrootworów) |
|
Usługi |
Wybór materiału i analiza dopasowania termicznego CTE, projektowanie ścieżki narzędzia do głębokiej obróbki z mikrootworami, inżynierska dokumentacja techniczna, produkcja seryjna i pełna kontrola |
|
Wyniki |
• Pokonano ciągłe wąskie gardło w obróbce głębokich otworów, wykonując 10 000 otworów w ciągu 10 miesięcy, osiągając kontrolę zerowej defektów na poziomie mikronów |
Podczas procesu spiekania w wysokiej temperaturze GTMS/CTMS w opakowaniach mikroelektroniki specjalne mocowania grafitowe muszą łączyć dopasowanie na poziomie mikrona z wysoką odpornością termiczną i stabilnością. Aby stawić czoła wyzwaniom związanym z wykruszaniem krawędzi, ultraszybkim zużyciem narzędzi i skumulowaną tolerancją w mikrootworach o małej powierzchni i bardzo dużej gęstości, VeTek spędził 10 miesięcy na przełamywaniu wąskiego gardła ciągłej głębokiej obróbki dla prawie 10 000 mikrootworów poprzez adaptację materiału, rekonstrukcję kinematyki skrawania i wielowymiarową kontrolę w pętli zamkniętej, zapewniając wysoce niezawodną, kompleksową dostawę.
|
Podstawowy wniosek:Dzięki ortogonalnej optymalizacji parametrów procesu głębokiej obróbki mikrootworów i doborowi grafitu w oparciu o dopasowanie termiczne CTE, wydajność obróbki mikrootworów wzrosła z ryzyka braku partii do stabilnej szybkości dostaw wynoszącej ponad 98,5%. |
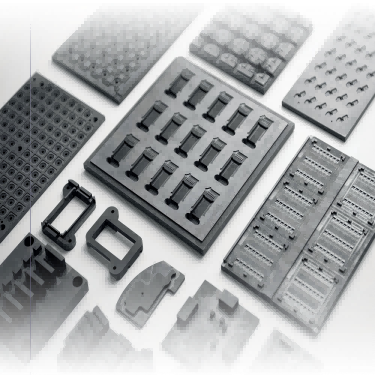
Rysunek 1 - Specjalna grafitowa płyta mocująca GTMS/CTMS i elementy konstrukcyjne obrabiane mikrootworami
W procesie hermetycznego pakowania GTMS konsystencja otworów i odporność na odkształcenia termiczne grafitowych płytek mocujących bezpośrednio decydują o hermetyczności opakowania i wydajności gotowego produktu. Kluczowe wskaźniki procesów i wydajności przed i po przełomie technicznym zespołu VeTek porównano w następujący sposób:
|
Wymiar oceny |
Przed poprawą (oryginalny status procesu) |
Po udoskonaleniu (rozwiązanie zoptymalizowane VeTek) |
|
Gęstość mikrootworów w pojedynczej płycie |
Prawie 1500 dołków / 0,01㎡ (Obróbka bardzo podatna na odpryski) |
Prawie 1500 dołków / 0,01㎡ (Tworzenie bez defektów na poziomie mikrona) |
|
Ciągłe zużycie narzędzi obróbczych |
Zużycie przekraczało normę co 200 otworów, powodując dryf średnicy otworu |
Dedykowana optymalizacja powłoki i ścieżki, zużycie narzędzia zmniejszone o 65% |
|
Dopasowanie współczynnika rozszerzalności cieplnej (CTE). |
Rozszerzalność cieplna konwencjonalnego grafitu była stosunkowo wysoka, co prowadziło do odchyleń pinów |
Precyzyjnie dopasowana krzywa rozszerzalności stopu Kovar |
|
Ogólny wskaźnik akceptacji |
Częste złomowanie ze względu na tolerancję poziomu mikronów przekraczającą limity (<60%) |
Stabilny standard dostawy partii (≥98,5%) |
|
Podstawowy wniosek:Uszczelnienie szkła z metalem o dużej gęstości nakłada niemalże nieograniczone wymagania w zakresie mikroskopijnej precyzji geometrycznej i czystości w wysokiej temperaturze specjalnych opraw grafitowych. |
Klientem w ramach tej współpracy jest przedsiębiorstwo badawczo-rozwojowe i produkcyjne specjalizujące się w czujnikach o wysokiej niezawodności i komponentach opakowań mikroelektroniki. Jej główne linie produkcyjne szeroko stosują procesy spiekania GTMS/CTMS (uszczelnienie szkła/ceramiki na metalu). W wysokotemperaturowych piecach do zgrzewania specjalne uchwyty grafitowe służą jako precyzyjne formy nośne, odpowiedzialne za precyzyjne pozycjonowanie i utrzymywanie setek do tysięcy drobnych metalowych szpilek (takich jak stop Kovar) i preform szklanych. Ponieważ pojedyncza grafitowa płyta mocująca w tym projekcie ma powierzchnię mniejszą niż 0,01 metra kwadratowego, a mimo to musi dokładnie pomieścić prawie 1500 mikrootworów, kompletny zestaw mocujący zawiera prawie 10 000 mikrootworów z niezwykle cienkimi ściankami pomiędzy otworami. Podczas spiekania w wysokiej temperaturze w temperaturze 800–1000°C każda niewielka średnica otworu wykraczająca poza tolerancję, odchylenie położenia lub oderwanie się pyłu grafitowego będzie bezpośrednio prowadzić do przechylenia metalowego kołka, pęknięcia izolacji szklanej, a nawet całkowitej utraty hermetyczności.
|
Podstawowy wniosek:Wysoka kruchość materiału grafitowego, szybkie zużycie mikrootworów i skumulowane tolerancje na poziomie mikronów to podstawowe czynniki prowadzące do złomowania partii opraw grafitowych na poziomie 10 000 otworów. |
Przed powołaniem technicznej grupy zadaniowej VeTek klient napotkał poważne wąskie gardła techniczne podczas produkcji próbnej i przetwarzania małych partii: Po pierwsze, odpryski i rozdarcia krawędzi z mikrootworami: Grafit jest porowatym, kruchym materiałem; podczas ciągłego wiercenia mikrootworów o dużej gęstości, naprężenia ścinające w momencie wejścia i wyjścia mikrowiertła z łatwością powodują odpryskiwanie krawędzi przy wylocie otworu. Po drugie, dryft tolerancji spowodowany mikrozużyciem narzędzia: podczas ciągłej obróbki tysięcy mikrootworów zużycie drobnych wierteł nasila się, powodując, że średnice otworów w głębokich otworach wykazują stożkowy gradient, gdzie odchylenie zaledwie kilku mikronów prowadzi do awarii i złomowania całego zestawu mocowań zawierającego prawie 10 000 otworów. Po trzecie, niedopasowanie rozszerzalności cieplnej i zanieczyszczenie pyłem: wysokotemperaturowy współczynnik CTE zwykłych materiałów grafitowych nie odpowiada współczynnikowi CTE metalowych kołków, a drobny pył łatwo się złuszcza, zanieczyszczając powierzchnię spiekania szkła.
|
Podstawowy wniosek:Dzięki optymalizacji algorytmu ścieżki narzędzia, dynamicznej kompensacji prędkości skrawania i dedykowanym mikrowiertłom z powłoką zapobiegającą wykruszaniu, całkowicie przezwyciężono wyzwania związane z wykruszaniem krawędzi mikrootworów i akumulacją tolerancji głębokich otworów. |
Aby zaradzić trudnościom związanym z głęboką obróbką 10 000 mikrootworów, zespół badawczo-rozwojowy VeTek zrekonstruował model kinematyki skrawania i wdrożył systematyczną inżynierię procesową:
· Algorytm ścieżki narzędzia i rekonstrukcja posuwu wgłębnego:Zoptymalizowana prędkość posuwu i segmentowana prędkość obrotowa poprzez eksperymenty ortogonalne, przyjęcie strategii impulsowego zagłębiania z mikroposuwem w celu skutecznego zmniejszenia siły ścinającej uderzenia podczas obróbki o ponad 45%, całkowicie eliminując defekty odpryskiwania otworu wylotowego.
· Mikrowiertła zapobiegające odpryskom i optymalizacja przepływu w polu usuwania wiórów:Specjalnie zaprojektowane mikrowiertła pokryte diamentem o bardzo drobnych ziarnach w połączeniu z pulsacyjnym, podciśnieniowym systemem mikrochłodzenia do usuwania wiórów zwiększyły trwałość narzędzia ponad 3-krotnie, zapewniając dryft średnicy otworu w 1500 mikrootworach na pojedynczą płytkę poniżej ±0,002 mm.
|
Parametr procesu/wymiar |
Oryginalny proces |
Zoptymalizowany proces VeTek |
|
Strategia posuwu w obróbce mikrootworów |
Stałe, szybkie, ciągłe zanurzanie (duża siła uderzenia) |
Segmentowana prędkość fazowa + strategia impulsu mikroposuwu |
|
Wybór narzędzia do mikrowiercenia |
Konwencjonalne niepowlekane wiertło z mikrowęglika wolframu |
Opatentowane mikrowiertło o bardzo drobnym ziarnie i powłoce diamentowej, zapobiegające odpryskom |
|
Usuwanie i chłodzenie głębokich otworów |
Konwencjonalne usuwanie wiórów za pomocą dmuchawy (gromadzenie się resztek pyłu) |
Dynamiczne ssanie impulsowe o wysokim podciśnieniu + mikroregulacja przepływu powietrza |
|
Kontrola odpryskiwania otworu w ustach |
Szybkość wykruszania krawędzi otworu > 8% |
Otwór wlotowy kompletny i gładki, współczynnik odprysków < 0,05% |
|
Podstawowy wniosek:Wybrany specjalny grafit o wysokiej przewodności cieplnej, precyzyjnie dopasowany do stopu Kovar CTE, tworzy zamkniętą pętlę pełnej kontroli „optycznej + CMM” i czyszczenia ultradźwiękowego, osiągając dostawę bez wad w 10 000 otworów. |
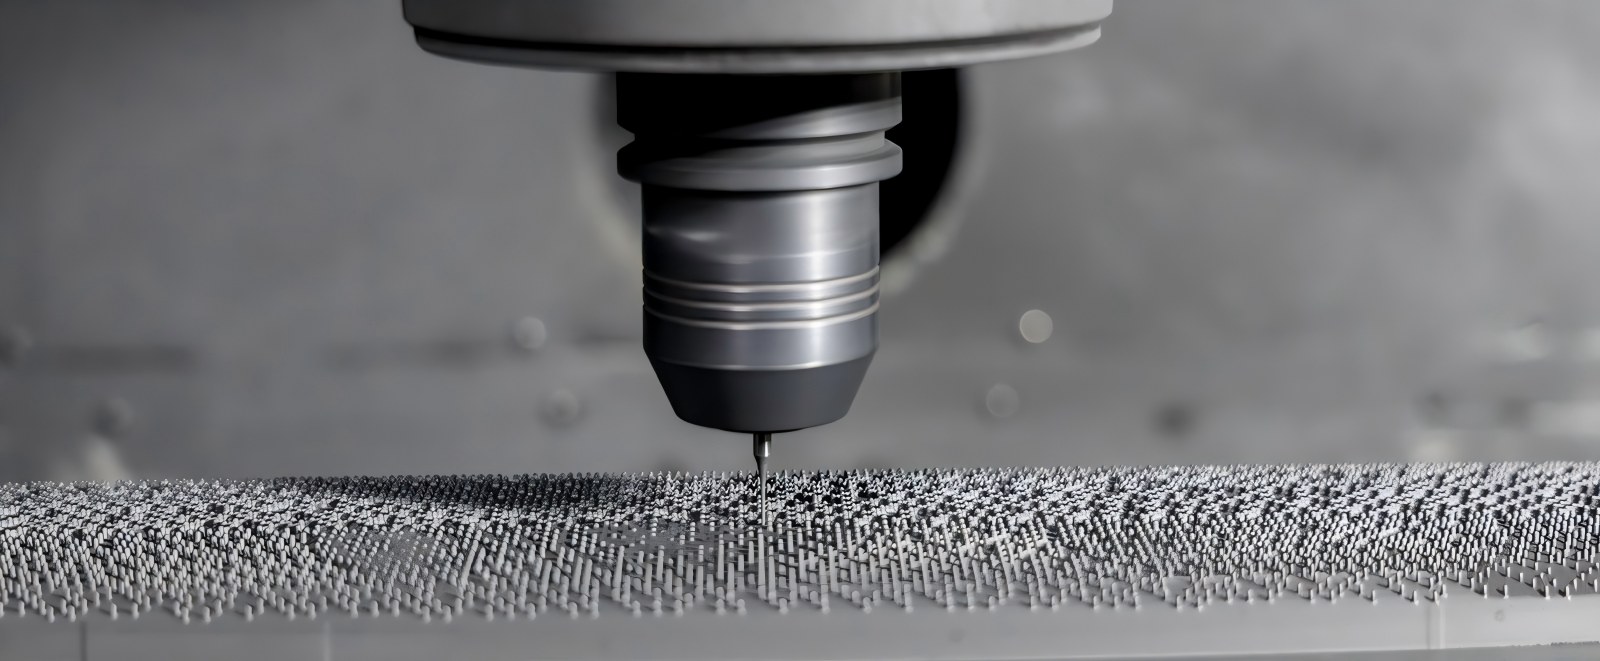
Rysunek 2 - Prawdziwe szczegóły specjalnej grafitowej płyty mocującej z zerowym odpryskiem powierzchni i precyzyjnym układem mikrootworów
· Rozwiązanie w zakresie adaptacji materiału:Ściśle wyselekcjonowany izostatyczny grafit specjalny o wysokiej czystości, charakteryzujący się gęstą mikrostrukturą i doskonałą stabilnością termiczną w wysokich temperaturach. Jego współczynnik rozszerzalności cieplnej (CTE) bardzo odpowiada współczynnikowi rozszerzalności cieplnej stopu Kovar, znacznie tłumiąc naprężenia termiczne podczas spiekania w wysokiej temperaturze i odrywanie mikropyłu.
· Wspólna kontrola i dokładne czyszczenie:Na linii kontroli jakości wprowadzono komplementarny system „Optyczny przyrząd do pomiaru obrazu + w pełni zautomatyzowana współrzędnościowa maszyna pomiarowa (CMM)”. Obrazowanie optyczne szybko skanuje odstępy w układzie 10 000 otworów, podczas gdy maszyna współrzędnościowa weryfikuje prostopadłość głębokich otworów i przestrzenne położenie rowków; na koniec uzupełnione wieloetapowym gradientowym czyszczeniem ultradźwiękowym w celu całkowitego usunięcia pozostałości zanieczyszczeń grafitowych głęboko w mikro-ślepych otworach, osiągając czystość na poziomie półprzewodników.
|
Podstawowy wniosek:Udzielanie profesjonalnych odpowiedzi inżynieryjnych w zakresie doboru materiału osprzętu GTMS/CTMS, granic tolerancji mikrootworów i żywotności w wysokich temperaturach. |
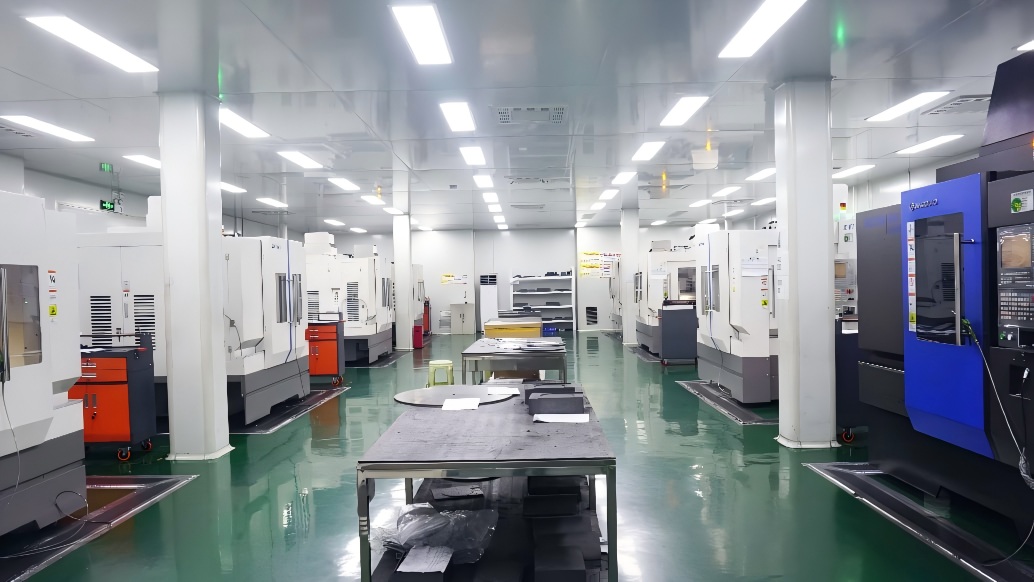
Rysunek 3 - Precyzyjne centrum obróbcze CNC VeTek
P: Jaka jest minimalna średnica otworu i ostateczne tolerancje dla obróbki mikrootworów w specjalnych uchwytach grafitowych o dużej gęstości?
A:VeTek posiada możliwości mikroobróbki otworów o średnicach poniżej 0,2 mm. Tolerancje średnicy otworów można stabilnie kontrolować w zakresie ± 0,003 mm, a rzeczywista okrągłość i tolerancje położenia dla 1500 otworów na pojedynczej płycie osiągają ± 0,005 mm, w pełni spełniając wymagania dotyczące pakowania szpilek o dużej gęstości GTMS.
P: Dlaczego hermetyczne uchwyty do spiekania GTMS muszą dokładnie odpowiadać CTE stopu Kovar?
A:Jeśli w cyklu spiekania w temperaturze 800°C–1000°C współczynnik WRC uchwytu i metalowych kołków jest niespójny, naprężenia ścinające powstałe w wyniku kurczenia się podczas chłodzenia spowodują przemieszczenie kołka, pękanie korpusu szklanego lub uszkodzenie uszczelnienia. Precyzyjne dopasowanie CTE zapewnia zsynchronizowane rozszerzanie i kurczenie się, poprawiając hermetyczną wydajność.
P: W jaki sposób proces czyszczenia ultradźwiękowego gwarantuje, że w głębokich mikrootworach nie pozostaną resztki pyłu grafitowego?
A:Stosujemy wieloczęstotliwościowy gradientowy system generacji ultradźwiękowej w połączeniu z wodą dejonizowaną i specjalistycznymi środkami czyszczącymi. Wykorzystując efekt kawitacji o wysokiej częstotliwości, drobne cząstki grafitu znajdujące się głęboko w mikrootworach i ślepych otworach są całkowicie usuwane, a następnie przedmuchiwane azotem o wysokiej czystości i suszeniem próżniowym, aby zapewnić czystość półprzewodników.
W dziedzinie hermetycznych opakowań półprzewodników i mikroelektroniki precyzja obróbki na poziomie mikronów i stabilność termodynamiczna nośników bezpośrednio determinują wydajność pakowania i wykorzystanie sprzętu. Opierając się na ciągłej akumulacji materiałów o wysokiej czystości, precyzyjnej obróbce i produkcji kluczowych komponentów półprzewodnikowych, VeTek z powodzeniem pokonał barierę produkcyjną na poziomie branżowym wynoszącą 1500 mikrootworów gęsto rozmieszczonych na powierzchni 0,01㎡ plate, realizując wysoce niezawodną masową dostawę specjalnych opraw grafitowych na poziomie 10 000 otworów.
Jako przedsiębiorstwo produkcyjne skupiające się narozwój CVD SiC, powłok TaC, stałego SiC oraz krytycznych materiałów i komponentów półprzewodnikowychFirma VeTek stale dostarcza wysokiej jakości rozwiązania materiałowe do produkcji półprzewodników, hodowli kryształów i procesów wysokotemperaturowych. Jednocześnie, wychodząc naprzeciw wymaganiom zastosowań w zakresie hermetycznych opakowań, spiekania w wysokiej temperaturze i precyzyjnego pozycjonowania, VeTek świadczy usługi inżynieryjne obejmujące m.in.dobór materiałów grafitowych o wysokiej czystości, precyzyjna obróbka i indywidualne wsparcie produkcyjne.
Jeśli szukasz precyzyjnych komponentów grafitowych odpowiednich do procesów hermetycznego uszczelniania GTMS/CTMS lub potrzebujesz dopasowania materiałów, optymalizacji strukturalnej i walidacji próbek, skontaktuj się z zespołem inżynierów VeTek. Zapewnimy Ci kompleksowe wsparcie techniczne, od wyboru materiału po precyzyjną produkcję.
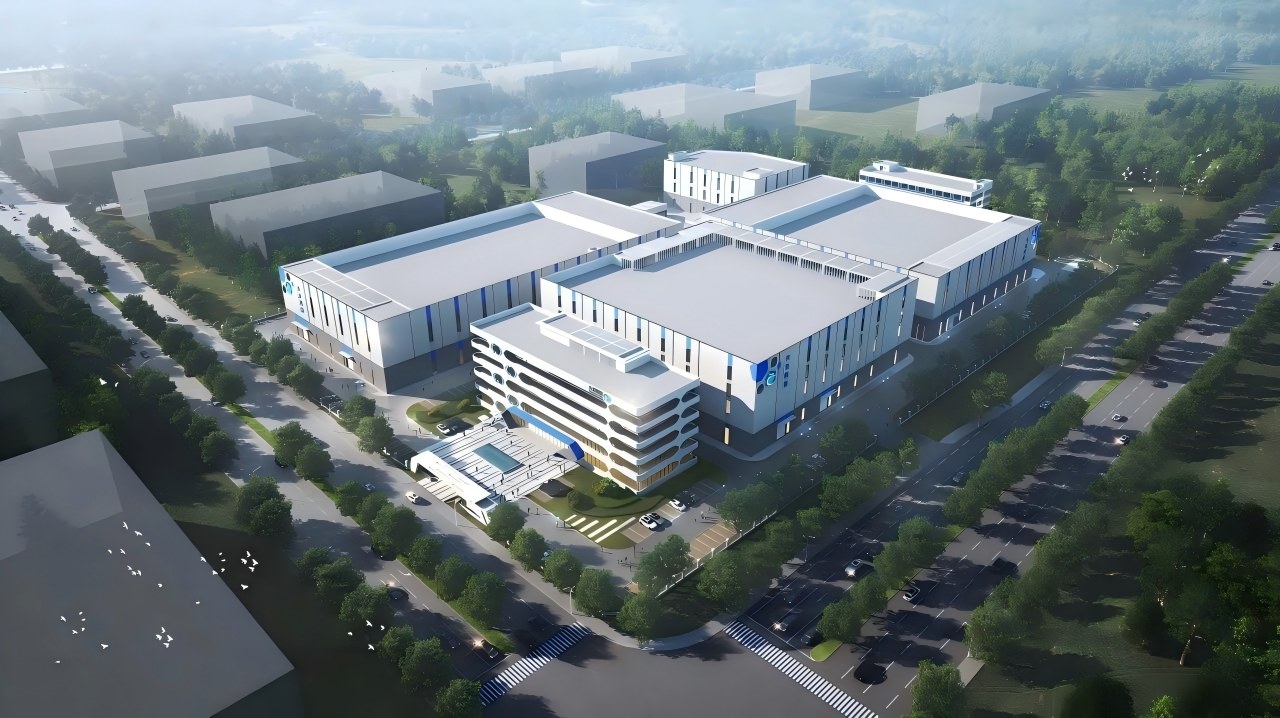
Rysunek 4 — Panoramiczny widok na bazę badawczo-rozwojową i precyzyjną produkcję materiałów specjalnych VeTek
+86-579-87223657
Wangda Road, Ziyang Street, hrabstwo Wuyi, miasto Jinhua, prowincja Zhejiang, Chiny